
刀塔式数控机床刀具安装规范与操作要点
沈阳沈一车床制造有限公司坐落于辽宁省沈阳市万山路15-1号,专注生产普通车床、CA6150车床、数控车床及Z3032摇臂钻床,深耕金属切削与成形机床制造领域,集研发、生产、销售于一体。自2020年成立以来,凭借原厂直供优势与技术积淀,为工业装备领域提供高精度机床解决方案,品质可靠,行业认可。
刀塔式数控机床作为现代机械加工的核心设备,其刀具安装质量直接影响加工精度与安全性。本文系统阐述刀具安装的标准流程与技术规范,包括刀具检查、夹头匹配、定位校准等关键环节的操作要点,为提升加工质量提供专业指导。
一、刀具状态预检流程
安装前需对刀片进行全方位检查,确认刃口无崩缺、涂层无脱落,同时核查刀具型号与加工任务的匹配性。任何存在裂纹或变形的刀具必须立即更换。
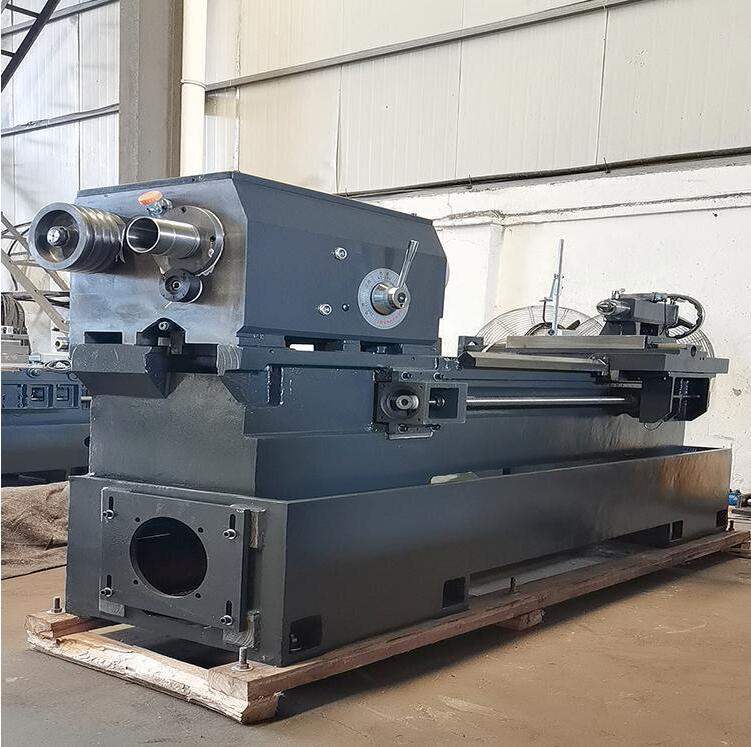
二、夹紧系统匹配原则
根据刀具柄部直径选择对应规格的液压夹头或热缩夹头,确保夹持长度不小于刀具直径的3倍。特殊材料加工时需选用抗震型夹头以抑制切削振动。
三、刀塔定位技术规范
依据加工程序指令将刀具装入指定刀位,采用激光对刀仪校准刀具中心高,偏差应控制在±0.01mm范围内。多工序加工时需建立刀具长度补偿参数。
四、刀具夹持力度控制
使用扭矩扳手按标准值锁紧夹头螺栓,淬硬钢刀具的夹紧扭矩通常为25-30N·m。过度夹紧可能导致刀柄变形,影响径向跳动精度。
五、切削参数预设标准
根据工件材料特性设置初始切削深度,铝合金件建议0.2-0.5mm,淬硬钢件不超过0.15mm。精加工阶段需采用渐进式进给策略。
六、安全防护必要措施
安装时需切断机床电源,佩戴防割手套操作。重型刀具应使用吊装设备辅助定位,所有锁紧机构必须进行二次确认。
七、试切验证程序
完成安装后执行空跑测试,观察刀具径向跳动情况。首件加工时采用50%进给速率试切,经三坐标检测合格后方可批量生产。
规范的刀具安装流程可提升机床利用率15%以上,同时将刀具异常损耗降低30%。操作人员需严格遵循标准化作业指导书,定期接受专业技能培训。
老板们要是想了解更多关于数控车床的产品和信息,不妨去百度搜索“爱采购”,上面有好多相关产品可以参考对比哦,说不定能给你的选择带来新思路~

