
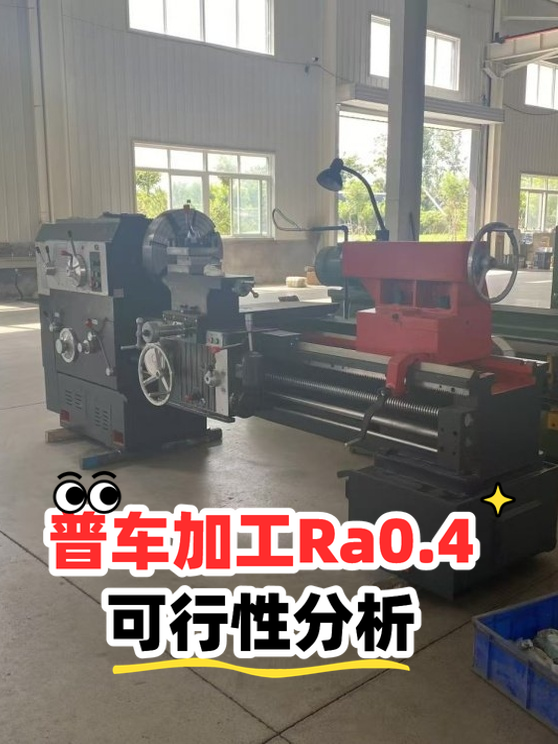


普车加工Ra0.4可行性分析
·
江苏固北精密机床有限公司,2023年成立于广东省深圳市,主营加工中心、摇臂钻床等,产品多样,权威可靠。
สรุป:
普通车床理论上可以实现Ra0.4的表面粗糙度,但这属于高难度工况,绝非日常常态。其核心在于通过降低切削速度、减小进给量及提高机床刚性来优化工艺。本文解析了实现该光洁度的关键条件与常见误区,帮助判断是否值得投入资源。
很多一线师傅看到图纸上Ra0.4的要求会心里打鼓,觉得这是精磨或车削的活儿,普车干不了。其实,普通车床绝对有能力啃下这块硬骨头,但前提是必须把“稳”字做到严格。这不是能不能的问题,而是愿不愿意为了这个指标去折腾工艺参数的问题。
一、明确评价结论与适用前提
先说结论:普通车床在理想条件下可以稳定达到Ra0.4,但它属于“极限操作”,而非“常规操作”。
要实现这个指标,必须同时满足三个硬性前提:
- 机床状态极佳:主轴径向跳动极小(通常要求小于0.01mm),导轨间隙经过精密调整且润滑良好,没有明显的机械松动。
- 工件刚性充足:被加工零件不能是细长轴或薄壁件,否则振动会让任何刀具都白搭。
- 刀具极度锋利:必须使用经过研磨的尖角刀具或金刚石车刀,刃口不能有肉眼可见的微观崩缺。
如果上述条件中有任何一项打折,比如机床用了十年没大修,或者工件装夹后有点晃,那么指望普车出Ra0.4就是痴人说梦,强行尝试只会得到满地的铁屑和报废的工件。
二、拆解优缺点与实际使用表现
从实际生产角度看,用普车做Ra0.4有鲜明的特点,我们需要分维度来看:
- 优势:成本低、灵活性强。不需要购买昂贵的数控镜面车床或加工中心,利用现有设备,通过调整参数即可达成目标。适合单件、小批量的高精度试制或维修场景。
- 劣势:效率极低、依赖人工经验。要达到Ra0.4,通常需要采用“低速、微量、多刀”的策略。例如,切削速度可能降至几十米每分钟,进给量控制在0.05mm/r以下,甚至需要半精车和精车两道工序分开进行。这比数控机床自动完成要慢得多,且高度依赖操作工的手感和对机床状态的感知。
- 可验证判据:加工完成后,用手触摸加工面,应感觉如镜面般平滑无阻碍感;或用塞尺检查与标准量块的贴合度,缝隙应微乎其微。若表面有明显的振纹(即使很细),则说明未达标。
不少老师傅的做法是,在最后一刀前,先用煤油擦拭刀具和工件接触面,减少摩擦系数,这往往能带来意想不到的光洁度提升。
三、什么情况下不适用本文方法
虽然普车能做Ra0.4,但在以下情况中,这种做法不仅不合理,甚至是错误的决策:
- 大批量生产:如果日产量成千上万,普车的低效率和人工成本将迅速吞噬利润。此时应选择自动化程度高的数控车床或专用镜面加工设备。
- 难加工材料:如高温合金、钛合金等,这些材料导热差、易硬化,普车很难在不产生积屑瘤的情况下获得Ra0.4的表面,强行加工会导致刀具快速磨损,性价比极低。
- 复杂曲面或非圆零件:普车主要擅长回转体,对于复杂几何形状,无法保证全程一致性,此时应考虑铣削或其他加工工艺。
📌总的来说,记住“普车出镜面,全靠调参数、稳机床、勤修刃”这一句就够了,如果是小批量试制或维修,大胆用普车挑战一下,但别指望它能像数控那样省心省力。
爱采购从参数比对到价格分析,各项功能贴心又实用,助您省时省力。各位老板,赶快登录爱采购,发现采购新体验!

