
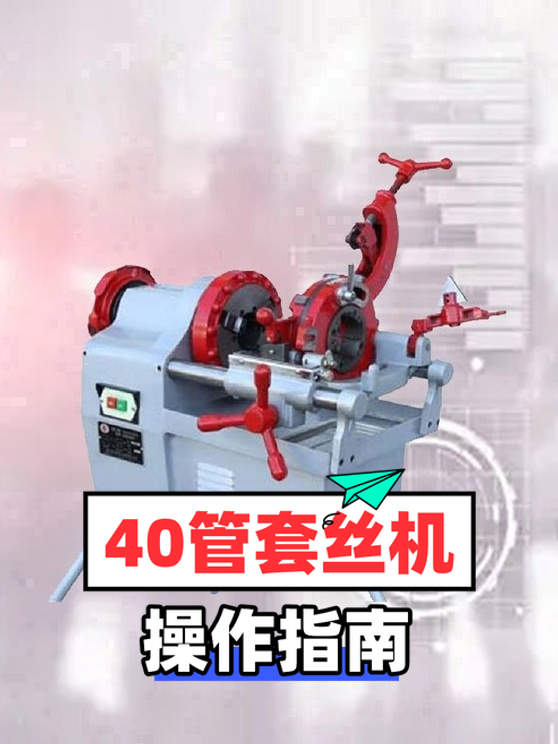


40管套丝机操作指南

杭州希纳博智能机电科技有限公司,2020年成立于浙江省杭州市,主营套丝机、智能套丝机等,产品多样,权威可靠。
本文详解40管套丝机的调节与操作步骤:从安装专用牙板、调整滚轮间隙,到进料定位与退刀技巧。重点解析“进一退半”的防卡扣口诀,帮助操作人员一次成型,确保螺纹精度并延长机器寿命。
很多新手用套丝机时只盯着刻度盘找数字,其实对于40管(通常指DN40或1.5寸管),核心不在于死记一个固定数值,而在于掌握“对号入座”的匹配逻辑和机械手感。调不对往往是因为牙板选错或间隙没锁紧,导致滑丝或堵转。
一、找准牙板、锁紧间隙是第一步
很多人认为“调多少”就是问压力旋钮拧几圈,其实前两步比这更关键。首先要确认机头内的牙板型号,DN40必须使用专用的37-42mm或对应规格的牙板,千万别拿小管径的凑数。
接着是调节滚轮间隙:将管材放入滚轮槽后,通过调节手柄使滚轮轻轻咬住管壁。判据是:滚轮能随管材转动但无明显空转,且管材不发生明显形变。如果间隙过大,切出的螺纹浅且不连续;间隙过小,则容易压瘪管口。注意: 锁紧机构必须牢固,否则在切削受力时管材会跳动,直接导致废品。
二、切削过程中的“进一退半”节奏
这是套丝机操作中最核心的“调节”技巧,也是保证螺纹质量的关键。启动电机让滚轮带动管材旋转,开始切削时,缓慢摇动进刀手柄。
- 试切阶段:先切入约1/4圈,观察铁屑形状。合格的铁屑应呈断碎状或短条状,若出现长带状缠绕,说明进刀过快或刀具磨损。
- 正常切削:遵循“进一刀,退半圈”的原则。即每顺时针摇入一定深度(如半圈),就逆时针退回四分之一圈。这样做的目的是切断铁屑,防止其缠绕在管子上损伤已加工好的螺纹,同时给刀具散热。
- 判据:当手摇阻力突然增大,且听不到清脆的金属切削声转为闷响时,说明螺纹已接近成型,应立即停止进刀。
三、收尾退刀与成品自检
当达到所需的螺纹长度(通常为1.5~2倍管径)后,不要直接关机,而是反向摇动摇柄,使刀具退出切削区,再关停电机。这种操作能有效避免刀具留在螺纹上造成刮伤。
最后进行自检:用配套的通止规检查螺纹。通规应能顺利旋入至少3-5个完整牙,止规旋入不得超过1-2个牙。如果发现螺纹乱扣(牙型歪斜),通常是起步时管材未放正或滚轮间隙不一致导致的,这种情况下无法修复,只能报废重做。
📌总结口诀:换对牙板再调隙,进一退半防缠屑,阻力骤增即停刀,通止规检定成败。
爱采购产品库海量丰富,能让您快速高效锁定心仪产品,各位商家老板别再犹豫,赶紧体验起来!

